
Manajemen Operasi: Cara Meningkatkan Efisiensi dan Produktivitas Perusahaan
Mahasiswa Manajemen Universitas Pamulang
·waktu baca 8 menit


Tulisan dari Aldo tidak mewakili pandangan dari redaksi kumparan
 Perbesar
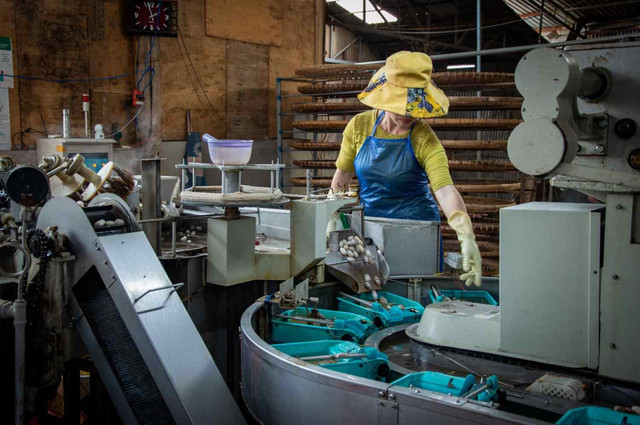
Menghasilkan produk dalam jumlah besar belum tentu berarti sebuah perusahaan sudah bekerja secara efisien. Jika proses produksinya terlalu lama, banyak bahan terbuang, produk sering mengalami cacat, atau biaya distribusi terlalu tinggi, perusahaan tetap menghadapi persoalan operasional.
Karena itu, perusahaan membutuhkan manajemen operasi dan produksi (MOP) untuk mengatur bagaimana sumber daya seperti tenaga kerja, bahan baku, mesin, waktu, dan biaya dapat digunakan secara optimal.
Penerapan manajemen operasi tidak hanya berhubungan dengan kegiatan membuat produk. Pengelolaan persediaan, tata letak fasilitas, kualitas produk, kondisi tempat kerja, hingga proses distribusi juga menjadi bagian penting di dalamnya.
Sejumlah penelitian pada 2026 menunjukkan bahwa perbaikan pada berbagai bagian tersebut dapat menghasilkan perubahan yang terukur. Menariknya, perbaikan tidak selalu harus dilakukan melalui teknologi yang mahal. Perubahan metode kerja, tata letak, pengendalian kualitas, hingga cara mengatur persediaan juga dapat memberikan dampak.
Mengurangi Pemborosan dengan Lean Manufacturing
Dalam proses produksi, tidak semua aktivitas memberikan nilai tambah bagi produk. Operator dapat menghabiskan waktu untuk menunggu, bahan harus dipindahkan berkali-kali, atau persediaan ditempatkan terlalu jauh dari area produksi.
Aktivitas seperti ini dapat meningkatkan waktu dan biaya produksi tanpa memberikan nilai langsung kepada konsumen. Salah satu pendekatan yang dapat digunakan untuk mengatasinya adalah Lean Manufacturing.
Penelitian Pinasthika Dharaka, Rizkiyah, dan Lintang Samudro (2026) pada produksi concrete block menunjukkan bagaimana pendekatan tersebut dapat diterapkan pada industri skala kecil. Penelitian menggunakan Value Stream Mapping (VSM) untuk melihat aliran proses, Fishbone Diagram untuk mencari penyebab masalah, serta Rapid Upper Limb Assessment (RULA) untuk mengevaluasi postur kerja operator.
Beberapa perbaikan dilakukan melalui standardisasi ukuran material, penataan ulang tata letak, penggunaan mesin press, serta perbaikan penyimpanan semen.
Hasilnya cukup signifikan. Waktu pengeringan yang sebelumnya sekitar dua bulan dapat dipersingkat menjadi 28–32 hari. Pada saat yang sama, output harian meningkat dari 300 menjadi 600 blok. Penilaian ergonomi juga menunjukkan skor RULA turun dari 5 menjadi 3.
Temuan ini memperlihatkan bahwa peningkatan produktivitas tidak selalu berarti perusahaan harus langsung membeli mesin atau teknologi baru. Menghilangkan aktivitas yang tidak perlu dan memperbaiki cara kerja juga dapat menjadi bagian dari solusi.
Tata Letak yang Baik Bisa Mengurangi Perpindahan
Selain metode kerja, tata letak fasilitas juga dapat memengaruhi efisiensi produksi.
Bayangkan seorang pekerja harus mengambil bahan dari satu tempat, membawanya ke area produksi, kemudian kembali lagi untuk mengambil material lain. Jika jaraknya terlalu jauh dan aktivitas tersebut terjadi berulang kali, waktu kerja yang terbuang dapat menjadi cukup besar.
Karena itu, perusahaan dapat melakukan evaluasi terhadap posisi mesin, bahan, tempat penyimpanan, dan area kerja.
Salah satu pendekatan yang dapat digunakan adalah Systematic Layout Planning (SLP), yaitu metode untuk membantu merancang tata letak fasilitas berdasarkan hubungan antaraktivitas dan kebutuhan aliran material.
Penelitian Prasetya dkk. (2026) mengenai perancangan ulang tata letak fasilitas pada perusahaan plafon PVC menggunakan SLP, Cost-Benefit Analysis (CBA), dan simulasi Arena. Berdasarkan hasil penelitian yang digunakan dalam artikel ini, jarak perpindahan material dapat dikurangi dari 224 meter menjadi 151 meter.
Artinya, perubahan tata letak tidak hanya berkaitan dengan tampilan ruang kerja. Penempatan fasilitas yang lebih tepat dapat membantu mengurangi perpindahan material dan waktu yang tidak diperlukan.
Produksi Cepat Tetap Harus Diikuti Kualitas
Meningkatkan jumlah produksi bukan satu-satunya tujuan manajemen operasi. Jika perusahaan berhasil menghasilkan lebih banyak produk tetapi jumlah produk cacat juga meningkat, perusahaan justru dapat menghadapi biaya tambahan. Produk yang cacat dapat membutuhkan pengerjaan ulang, perbaikan, atau bahkan penggantian.
Salah satu pendekatan yang banyak digunakan untuk mengendalikan masalah tersebut adalah Six Sigma dengan siklus DMAIC: Define, Measure, Analyze, Improve, dan Control.
Secara sederhana, DMAIC membantu perusahaan mengidentifikasi masalah, mengukur kondisi awal, mencari penyebabnya, melakukan perbaikan, kemudian memastikan perbaikan tersebut tetap berjalan.
Pardede dan Irwan (2026) menerapkan Six Sigma DMAIC pada proses Flux Cored Arc Welding (FCAW) di industri fabrikasi baja. Berdasarkan data penelitian yang digunakan, tingkat cacat awal mencapai 11,09%, dengan nilai DPMO sekitar 22.182 dan level sigma 3,5.
Perbaikan dilakukan melalui standardisasi parameter pengelasan, peningkatan kompetensi welder, pengendalian material, serta perbaikan lingkungan kerja. Setelah perbaikan, nilai DPMO turun hingga sekitar 12.000.
Pendekatan serupa juga digunakan oleh Situmorang dan Irwan (2026) dalam penelitian mengenai flange management pada industri minyak dan gas. Penelitian tersebut menggabungkan DMAIC dengan Failure Mode and Effects Analysis (FMEA).
Hasil yang dilaporkan menunjukkan bahwa tingkat rework turun dari 18,6% menjadi 3,9%, sementara level sigma meningkat dari 2,87 menjadi 3,87.
Dari kedua penelitian tersebut terlihat bahwa pengendalian kualitas tidak hanya dilakukan dengan memeriksa produk setelah selesai dibuat. Perusahaan juga perlu mencari penyebab masalah sejak proses produksi berlangsung.
Persediaan: Tidak Terlalu Banyak, Tidak Terlalu Sedikit
Persediaan juga menjadi bagian penting dalam manajemen operasi.
Persediaan yang terlalu banyak dapat meningkatkan biaya penyimpanan dan membuat modal perusahaan tertahan. Sebaliknya, persediaan yang terlalu sedikit dapat menghambat produksi ketika bahan yang dibutuhkan ternyata tidak tersedia.
Masalah lainnya adalah ketidaksesuaian antara jumlah barang secara fisik dengan jumlah yang tercatat dalam sistem.
Rambe, Hartini, dan Handayani (2026) mengembangkan metode Movement-Triggered Inventory Checking (MTIC) untuk membantu mendeteksi ketidaksesuaian persediaan lebih awal.
Dalam penelitian tersebut, dari 75 item yang diperiksa, terdapat 25 item atau sekitar 33,33% yang menunjukkan perbedaan antara jumlah fisik dan catatan sistem.
Konsep MTIC menghubungkan pemeriksaan persediaan dengan aktivitas pergerakan material. Dengan demikian, pengecekan dapat dilakukan ketika terjadi transaksi masuk atau keluar, bukan hanya melalui pemeriksaan berkala.
Hal ini menunjukkan bahwa pengelolaan persediaan bukan sekadar menghitung berapa banyak barang yang tersedia. Akurasi informasi juga penting karena keputusan produksi sangat bergantung pada data tersebut.
Produktivitas Juga Dipengaruhi Kondisi Tempat Kerja
Produktivitas sering dikaitkan dengan mesin, teknologi, atau jumlah tenaga kerja. Padahal, kondisi tempat kerja juga dapat memengaruhi seberapa cepat dan nyaman seseorang menyelesaikan pekerjaannya.
Misbach, Mas'ud, dan Asy'ari (2026) melakukan perancangan ulang workstation berdasarkan data antropometri operator. Antropometri digunakan untuk menyesuaikan fasilitas kerja dengan ukuran tubuh pekerja.
Hasil penelitian menunjukkan bahwa waktu packing per karton berkurang dari 24 detik menjadi 11,2 detik atau sekitar 53,3%.
Perubahan tersebut menunjukkan bahwa desain tempat kerja yang sesuai dengan kondisi operator dapat membantu meningkatkan efisiensi. Dengan kata lain, meningkatkan produktivitas tidak selalu harus dilakukan dengan menambah beban kerja pekerja.
Manajemen Operasi Tidak Berhenti di Pabrik
Produk yang sudah selesai dibuat belum berarti proses operasi perusahaan berakhir.
Produk masih perlu disimpan, dikirim, dan akhirnya sampai kepada konsumen. Karena itu, rantai pasok dan distribusi juga menjadi bagian penting dalam manajemen operasi.
Salah satu pendekatan yang mulai banyak diperhatikan adalah Green Supply Chain Management (GSCM), yaitu pengelolaan rantai pasok dengan mempertimbangkan aspek lingkungan.
Ahistasari dkk. (2026) meneliti penerapan GSCM dengan pendekatan Supply Chain Operations Reference (SCOR) pada UMKM di wilayah Sorong. Penelitian tersebut menggunakan enam dimensi, yaitu Plan, Source, Make, Delivery, Return, dan Waste. Hasil penelitian menunjukkan adanya hubungan positif antara penerapan GSCM dan kinerja lingkungan UMKM. Nilai Adjusted R² yang diperoleh mencapai 0,726.
Hal ini menunjukkan bahwa pengelolaan rantai pasok dapat dilihat tidak hanya dari sisi biaya dan kecepatan, tetapi juga dari dampaknya terhadap lingkungan.
Mengurangi Jarak Distribusi, Mengurangi Biaya
Distribusi juga dapat menjadi sumber biaya yang cukup besar bagi perusahaan, terutama ketika kendaraan harus menempuh rute yang panjang atau jumlah perjalanan terlalu banyak.
Karena itu, penentuan rute distribusi perlu dilakukan dengan mempertimbangkan jarak, jumlah kendaraan, kapasitas, dan kebutuhan pelanggan.
Penelitian Juwita dkk. (2026) mengenai optimasi rute distribusi menggunakan Clarke and Wright Saving Heuristic dan algoritma Evolutionary menunjukkan bagaimana pengaturan rute dapat memengaruhi kegiatan distribusi.
Berdasarkan hasil penelitian yang digunakan dalam artikel ini, jumlah rute dapat dikurangi dari sembilan menjadi enam. Total jarak distribusi juga turun dari 1.122 kilometer menjadi 516,7 kilometer. Sementara itu, biaya distribusi harian berkurang dari Rp1.054.167 menjadi Rp344.122.
Perubahan tersebut memperlihatkan bahwa efisiensi tidak hanya dapat dicari di dalam proses produksi. Setelah produk selesai dibuat, perusahaan masih memiliki peluang untuk melakukan perbaikan pada proses pengiriman.
Tidak Ada Satu Metode yang Cocok untuk Semua Perusahaan
Dari berbagai penelitian tersebut, terlihat bahwa manajemen operasi memiliki banyak pendekatan.
Lean Manufacturing dapat digunakan untuk mengurangi pemborosan dalam proses produksi. Six Sigma dapat membantu mengendalikan kualitas. Pengelolaan persediaan dapat meningkatkan akurasi stok. Perancangan workstation dapat membantu memperbaiki efisiensi kerja. Sementara itu, pengelolaan rantai pasok dan optimasi distribusi dapat membantu perusahaan mengendalikan proses setelah produksi.
Namun, bukan berarti satu metode dapat diterapkan begitu saja pada semua perusahaan.
Setiap perusahaan memiliki kondisi yang berbeda. Jenis produk, jumlah tenaga kerja, teknologi yang digunakan, kapasitas produksi, tata letak fasilitas, hingga karakteristik konsumennya dapat memengaruhi hasil penerapan suatu metode.
Karena itu, perusahaan perlu memahami masalah terlebih dahulu sebelum menentukan metode yang akan digunakan.
Jika masalah utamanya adalah banyaknya aktivitas yang tidak memberikan nilai tambah, pendekatan Lean dapat menjadi salah satu pilihan. Jika persoalannya berkaitan dengan tingginya produk cacat, perusahaan dapat mempertimbangkan pendekatan pengendalian kualitas seperti Six Sigma. Sementara jika masalah terdapat pada distribusi, optimasi rute dapat menjadi salah satu alternatif.
Dengan demikian, manajemen operasi bukan sekadar memilih metode yang sedang populer. Yang lebih penting adalah menemukan masalah yang benar dan menggunakan data untuk menentukan perbaikannya.
Kesimpulan
Manajemen operasi dan produksi memiliki peran yang luas dalam kegiatan perusahaan, mulai dari proses produksi hingga distribusi.
Berbagai penelitian menunjukkan bahwa perubahan pada tata letak, metode kerja, pengendalian kualitas, persediaan, desain workstation, rantai pasok, dan distribusi dapat menghasilkan perubahan yang dapat diukur.
Namun, keberhasilan penerapan manajemen operasi tidak hanya ditentukan oleh penggunaan suatu metode. Kondisi perusahaan dan karakteristik masalah yang dihadapi juga perlu menjadi pertimbangan.
Pada akhirnya, tujuan manajemen operasi bukan sekadar menghasilkan produk sebanyak mungkin. Perusahaan juga perlu memastikan bahwa proses tersebut berjalan dengan efisien, kualitas tetap terjaga, pekerja dapat bekerja dengan baik, biaya dapat dikendalikan, dan kebutuhan konsumen dapat dipenuhi secara berkelanjutan.